Cervecerías. Aire comprimido, oxígeno para el mosto y CO2.
Las fábricas de cerveza utilizan aire comprimido en el control de procesos, para colocar barriles, botellas y latas en los cabezales de llenado, para accionar válvulas y para impulsar líquidos y bagazo, según una guía de 1998 elaborada por la Asociación de Cerveceros de Canadá y Recursos Naturales de Canadá; el mosto se airea u oxigena antes de la adición de levadura. Ultra Controlo se encarga de la distribución y el servicio técnico de los compresores libres de aceite de Gardner Denver, que el fabricante indica para el sector de la alimentación y las bebidas, y fabrica secadores de adsorción ULTRADRY, que, según su folleto, están destinados a la industria alimentaria.
Proporción aproximada de la electricidad de una cervecería que se destina al aire comprimido, según la guía canadiense (1998)
02
10%
Consumo de energía eléctrica para aire comprimido en una fábrica de cerveza del Reino Unido que envasa en barril, según el LBNL (2003)
03
3-4kg/hl
CO2 de la fermentación por hectolitro de mosto, según LBNL (2003)
04
99,8%
Pureza mínima de CO2 que se puede licuar, según la guía canadiense (1998)
Adónde van el aire y el gas
Aire, oxígeno y CO2, de la sala de cocción al barril.
La guía canadiense sobre energía en la elaboración de cerveza (1998) y la guía estadounidense ENERGY STAR para fábricas de cerveza (2003) describen estos usos del aire comprimido y los gases de proceso.
Control de procesos
Válvulas y actuadores
Movimiento lineal o rotativo para accionar y posicionar con precisión las válvulas de control.
Embalaje
Barriles, botellas y latas
Sistema de accionamiento lineal que coloca los barriles, las botellas y las latas en los cabezales de llenado.
Sala de cocción
Bagazo y líquidos
Impulsar el bagazo o hacer circular líquido desde recipientes en los que no es conveniente o resulta difícil utilizar una bomba.
Mosto
Aireación u oxigenación
El mosto enfriado se oxigena y se mezcla con la levadura antes de pasar al fermentador; el oxígeno es esencial para el desarrollo de las membranas celulares de la levadura.
Fermentación
Recuperación de CO2
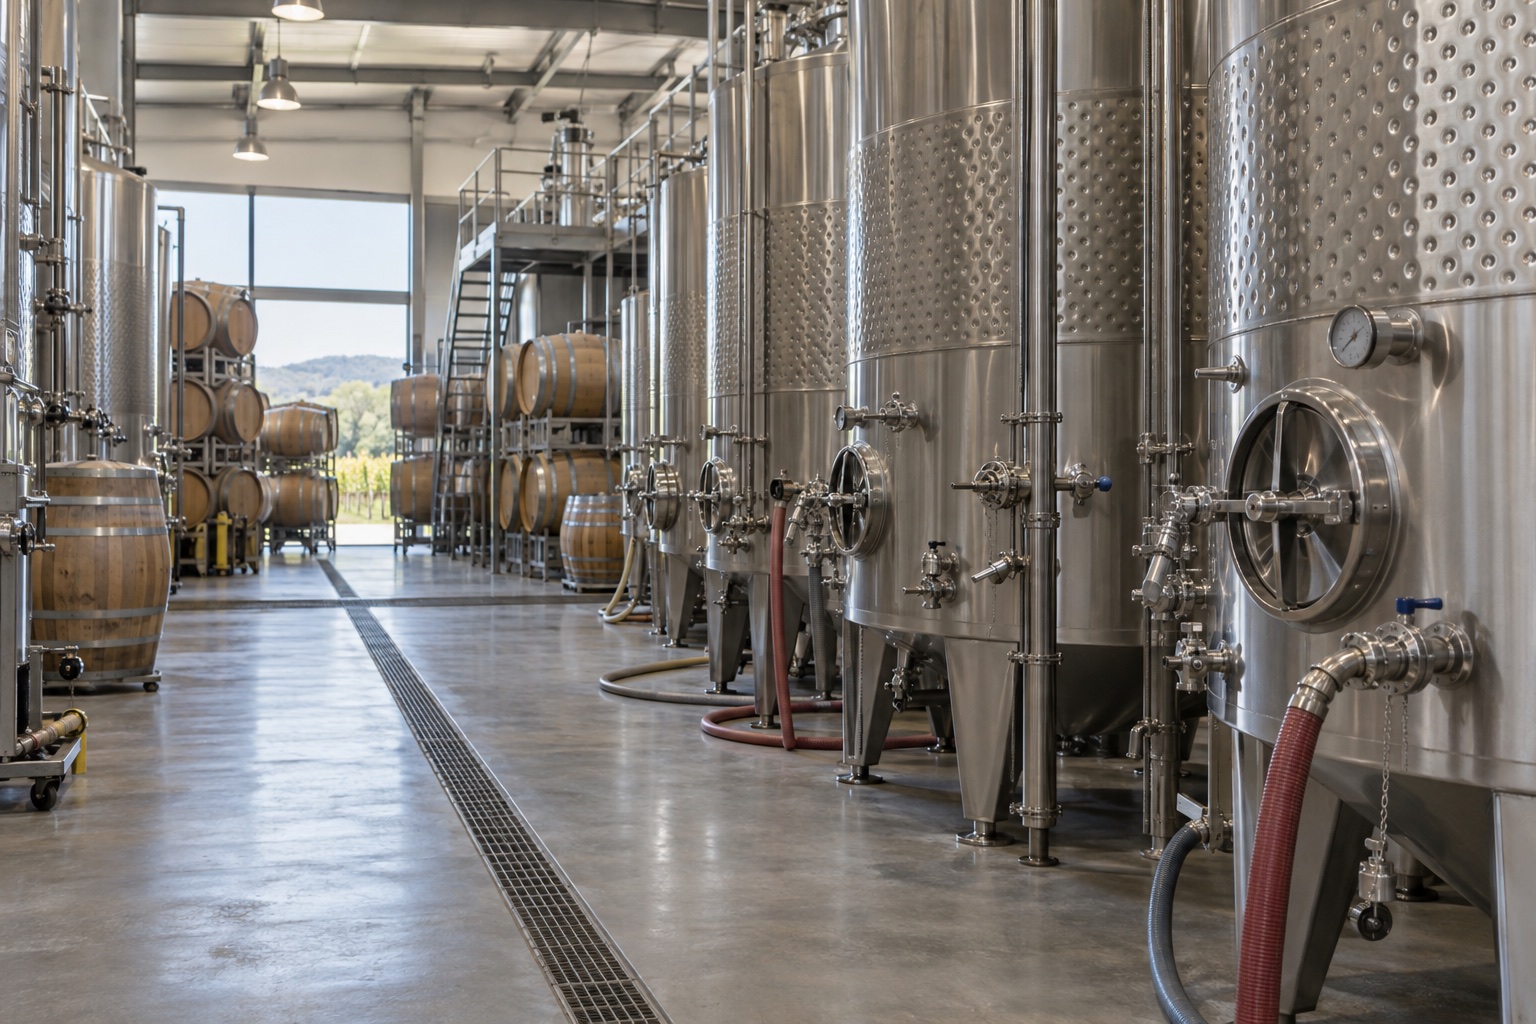
En un fermentador cerrado, el CO2 puede recuperarse y utilizarse después para la carbonatación; la fermentación genera unos 3 a 4 kg de CO2 por hectolitro de mosto.
Bodega y llenado
CO2 y nitrógeno
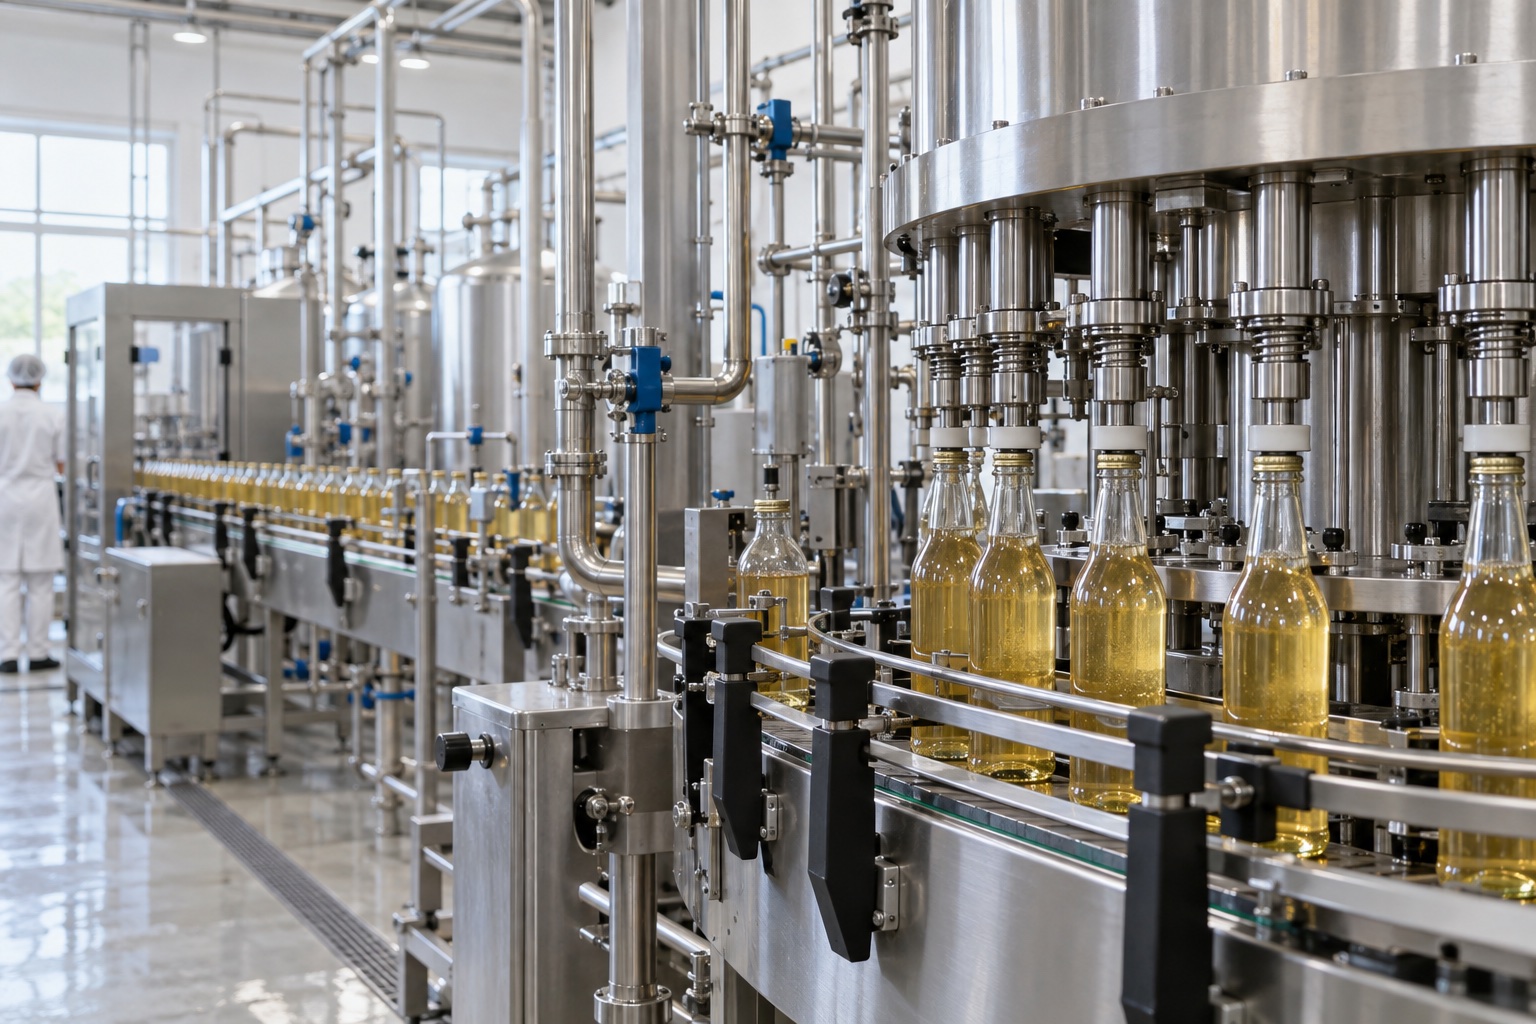
Gases de proceso que carbonatan la cerveza y la protegen del oxígeno durante el llenado, los trasvases, el embotellado, el envasado en lata y el envasado en barril.
Fuentes: Asociación de Cerveceros de Canadá, Recursos Naturales de Canadá y CIPEC, Energy Efficiency Opportunities in the Canadian Brewing Industry, primera edición (1998), apartados 2.1, 2.7 y 2.8, sustituida posteriormente por una segunda edición (2012); Laboratorio Nacional Lawrence Berkeley, Energy Efficiency Improvement and Cost Saving Opportunities for Breweries, una guía de ENERGY STAR (2003).
Presión y energía
Generar la presión que necesita la fábrica de cerveza.
La guía canadiense sobre el consumo energético en la elaboración de cerveza (1998) señala que el aire comprimido es el servicio auxiliar más costoso de la fábrica y explica por qué.
Energía
Alrededor del 85% se convierte en calor
Alrededor del 85% de la energía eléctrica utilizada para producir aire comprimido se convierte en calor, y solo el resto se transforma en energía neumática.
Fuente: Guía canadiense sobre el consumo energético en la elaboración de cerveza (1998), apartado 2.7.
Presión
5 bar g necesarios, 8 bar g generados
La operación que requiera la presión más alta debería determinar la presión del sistema. En el ejemplo de la guía, generar 8 bar g cuando solo se necesitan 5 bar g aumenta los costos innecesariamente en un 40%.
Fuente: Guía canadiense sobre el consumo energético en la elaboración de cerveza (1998), apartado 2.7.
Fuera de turno
Apague y mantenga alimentados los instrumentos
Apague los compresores cuando la producción esté parada; si se necesita aire comprimido para la instrumentación, la guía recomienda utilizar un compresor independiente para esa función.
Fuente: Guía canadiense sobre el consumo energético en la elaboración de cerveza (1998), apartado 2.7.
Las cifras proceden de la primera edición de la guía, de 1998, y sirven para ilustrar el principio; no son un dimensionamiento para ninguna fábrica de cerveza. Fuente: Asociación de Cerveceros de Canadá, Recursos Naturales de Canadá y CIPEC (1998).
Qué ofrecemos
Para el aire, el gas y la línea de llenado.
Equipos que el catálogo y el folleto de Ultra Controlo, y los fabricantes asociados, vinculan con la alimentación, las bebidas y el embotellado.
Fuentes: catálogo Ultra Controlo Industrial 2026, pp. 11 y 12; folleto industrial de Ultra Controlo; ficha técnica de ULTRADRY; Gardner Denver, página de compresores de aire libres de aceite y folleto de filtros; Elmo Rietschle, página de la serie IDS.
Un único proveedor. Fabricado y con servicio técnico en Portugal.
Ultra Controlo es un fabricante portugués de sistemas de aire comprimido, vacío y gases técnicos, con 40 años de experiencia. Diseñamos, montamos y probamos nuestros propios compresores, secadores y torres de carbón en Portugal, y nos encargamos del suministro y el servicio técnico de cinco marcas asociadas.
Nuestras propias líneas
Compresores ULTRASCREW, secadores ULTRASEC y ULTRADRY y torres de carbón activado ULTRAK.
Mantenimiento preventivo y correctivo, recambios originales y asistencia de emergencia, a cargo de nuestro propio equipo.
Fuente: catálogo Ultra Controlo Industrial 2026, pp. 3, 10, 16, 17 y 22.
Preguntas
Cervecerías: preguntas y respuestas.
¿Para qué se utiliza el aire comprimido en una fábrica de cerveza?
La guía canadiense sobre energía en la elaboración de cerveza (1998) incluye el control de procesos, la colocación de barriles, botellas y latas en los cabezales de llenado, el accionamiento de válvulas de control, el impulso del bagazo, el desplazamiento de líquido desde recipientes, los agitadores portátiles y las herramientas manuales.
¿Qué porcentaje del consumo eléctrico de una fábrica de cerveza se destina al aire comprimido?
La guía energética canadiense de la elaboración de cerveza (1998) indica que una fábrica de cerveza suele necesitar aproximadamente el 8% de su consumo total de electricidad para el aire comprimido, y mucho más si cuenta con una planta de tratamiento de aguas residuales aeróbica; un estudio británico sobre una fábrica de cerveza que envasa en barriles, citado por el LBNL (2003), sitúa esta cifra en el 10% de la energía eléctrica.
¿Cuánto CO2 produce la fermentación?
La guía ENERGY STAR del LBNL para cervecerías (2003), que cita la guía canadiense de 1998, indica unos 3 a 4 kg de CO2 por hectolitro de mosto, que los fermentadores cerrados pueden recuperar y utilizar después para la carbonatación.
¿Por qué se airea u oxigena el mosto?
El LBNL (2003) afirma que el mosto enfriado se oxigena y se mezcla con la levadura antes de pasar al fermentador, ya que el oxígeno es esencial para el desarrollo de las membranas plasmáticas de las células de la levadura; la guía canadiense (1998) indica que se airea u oxigena antes de añadir la levadura.
¿A qué presión debería funcionar el aire comprimido de una fábrica de cerveza?
La guía canadiense sobre energía en la elaboración de cerveza (1998) señala que la operación que requiera la mayor presión debería determinar la presión del sistema; según el ejemplo que ofrece, generar 8 bar g cuando solo se necesitan 5 bar g encarece los costos innecesariamente en un 40%.