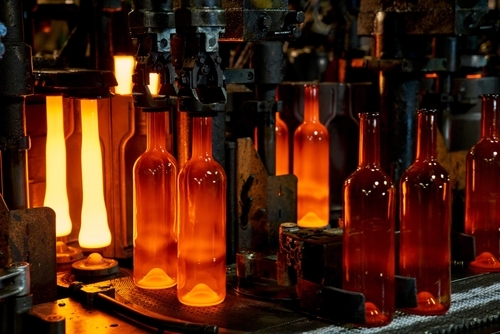
Soplado de botellas de PET. Dos presiones y aire que entra en la botella.
Los envases de PET suelen soplarse en dos etapas: un soplado previo a unos 5 a 7 bar y un soplado a unos 20 a 30 bar, inyectando el aire a través del cuello, según la patente estadounidense 9.969.118 (2018). Ultra Controlo fabrica secadores de adsorción ULTRADRY y secadores frigoríficos ULTRASEC, que su folleto indica para el envasado, y ULTRASEC también para plásticos.
Presión de presoplado típica (aprox.), según la patente estadounidense 9.969.118 (2018)
02
20–30bar
Presión de soplado típica (aprox.), según la misma patente
03
30–40bar
Soplado final en un proceso de PET, según la patente estadounidense 11.028.221 (2021)
Adónde va el aire
Cómo el aire da forma a la botella.
Dos patentes estadounidenses, una guía del Gobierno británico dirigida a los procesadores de plásticos y el manual de referencia del Departamento de Energía de Estados Unidos describen el aire de soplado y su costo.
Preforma
Se calienta y, a continuación, se sopla por el cuello
La preforma se calienta por encima de la temperatura de transición vítrea del material, se coloca en un molde y se sopla a través del cuello con un fluido a presión, normalmente aire.
Paso 1
Presoplado
Presión baja, generalmente de unos 5 a 7 bar; por sí sola, no es suficiente para presionar el material a fondo contra la pared del molde.
Paso 2
Soplado
Presión alta, generalmente de unos 20 a 30 bar; el propio proceso de la patente de 2018 utiliza una presión de soplado de 15 bar o más.
Otros procesos
De 4 a 10 y luego de 30 a 40 bar
En la patente estadounidense 11.028.221 (2021), un presoplado de 4 a 10 bar durante 0,15 a 0,6 s y un soplado final de 30 a 40 bar durante 0,3 a 2 s.
Energía
Un insumo de producción costoso
Una guía del Gobierno británico de 1999 calificaba el aire del moldeo por soplado como un insumo de producción extremadamente costoso y recomendaba ajustar la presión al mínimo compatible con el rendimiento de la máquina y la calidad del producto.
Compresión
Varias etapas
El manual de referencia del DOE señala que se utilizan múltiples etapas de compresión, ya sea para mejorar la eficiencia a una presión determinada o para alcanzar presiones más altas.
Fuentes: Patentes estadounidenses 9.969.118 B2 (2018) y 11.028.221 B2 (2021), Google Patents; UK Energy Efficiency Best Practice Programme, Good Practice Guide 292, «Energy in plastics processing» (1999); Departamento de Energía de Estados Unidos (DOE) y Compressed Air Challenge, manual de referencia (2016), sección 1.
Aire en la botella
El aire de soplado toca el interior del recipiente.
En el moldeo por soplado, el aire se inyecta directamente en la preforma, por lo que su calidad es una cuestión que atañe al producto.
Contacto
Aire inyectado en la pieza en bruto
La preforma o envase intermedio se sopla a través del cuello con un fluido a presión, normalmente aire, para presionar el material contra la pared del molde.
Antes de elegir un compresor sin lubricante o con inyección de lubricante, debería analizarse detenidamente el uso final específico, incluidos el riesgo y el costo de la contaminación del producto.
Fuente: Compressed Air Challenge, Ficha informativa n.º 1 (mayo de 2026).
Vías
Aire sin lubricante, de dos formas
El aire sin lubricante puede producirse con compresores sin lubricante o con compresores con inyección de lubricante que cuenten con equipos adicionales de separación y filtración.
Fuente: Compressed Air Challenge, Ficha informativa n.º 1 (mayo de 2026).
Ninguna de las dos patentes establece una presión única para todas las líneas de PET. Fuentes: Google Patents; Compressed Air Challenge (2026).
Qué ofrecemos
Aire seco para la línea, almacenamiento para la presión.
El folleto de Ultra Controlo vincula ULTRADRY y ULTRASEC con el envasado y ULTRASEC con los plásticos. Los depósitos de aire son una línea general; el catálogo no nombra el moldeo por soplado de PET.
Fuentes: catálogo Ultra Controlo Industrial 2026, pp. 17 y 21; folleto industrial de Ultra Controlo; ficha técnica de ULTRADRY.
Un único proveedor. Fabricado y con servicio técnico en Portugal.
Ultra Controlo es un fabricante portugués de sistemas de aire comprimido, vacío y gases técnicos, con 40 años de experiencia. Diseñamos, montamos y probamos nuestros propios compresores, secadores y torres de carbón en Portugal, y nos encargamos del suministro y el servicio técnico de cinco marcas asociadas.
Nuestras propias líneas
Compresores ULTRASCREW, secadores ULTRASEC y ULTRADRY y torres de carbón activado ULTRAK.
Mantenimiento preventivo y correctivo, recambios originales y asistencia de emergencia, a cargo de nuestro propio equipo.
Fuente: catálogo Ultra Controlo Industrial 2026, pp. 3, 10, 16, 17 y 22.
Preguntas
Soplado de botellas de PET: preguntas y respuestas.
¿A qué presión se realiza el moldeo por soplado de botellas de PET?
La patente estadounidense 9.969.118 (2018) indica un presoplado generalmente de unos 5 a 7 bar y un soplado generalmente de unos 20 a 30 bar; la descripción de la patente estadounidense 11.028.221 (2021) indica de 4 a 10 bar y de 30 a 40 bar para su proceso.
¿Se puede reducir la presión de soplado?
Una guía de buenas prácticas del Gobierno del Reino Unido de 1999 dirigida a los procesadores de plásticos, elaborada con la British Plastics Federation, recomendaba comprobar que la presión del moldeo por soplado esté fijada en el mínimo compatible con el rendimiento de la máquina y la calidad del producto.
¿Se necesita aire libre de aceite para el soplado de PET?
El aire se inyecta en la propia preforma. La ficha informativa n.º 1 del Compressed Air Challenge (mayo de 2026) indica que el aire sin lubricante puede proceder de compresores sin lubricante o de compresores con inyección de lubricante que cuenten con separación y filtración adicionales, sopesando el riesgo y el costo de la contaminación del producto.
¿Por qué los compresores de alta presión utilizan varias etapas?
El manual de referencia sobre aire comprimido del Departamento de Energía de Estados Unidos (2016) indica, en su descripción de los compresores multietapa, que se utilizan varias etapas de compresión, ya sea para mejorar la eficiencia a una presión determinada o para alcanzar presiones más altas.
¿Qué productos ofrece Ultra Controlo para el soplado de PET?
En su folleto figuran el secador de adsorción ULTRADRY, con una presión de trabajo de 4 a 16 bar g según la ficha técnica, y el secador frigorífico ULTRASEC para el envasado, el ULTRASEC también para plásticos; en su catálogo figuran depósitos de aire de 11 a 48 bar, una gama general que no nombra para el PET.