Soplo de botellas de PET. Dos presiones y entrada de aire en la botella.
Los envases de PET suelen soplarse en dos etapas: un presoplado a unos 5-7 bar y un soplado a unos 20-30 bar, inyectando el aire por el cuello, según la patente estadounidense n.º 9.969.118 (2018). Ultra Controlo fabrica los secadores por adsorción ULTRADRY y los secadores frigoríficos ULTRASEC; según su folleto, el ULTRASEC está indicado para el envasado y también para los plásticos.
Pre-soplo, en general, aproximadamente, según la patente estadounidense n.º 9.969.118 (2018)
02
20-30bar
Sopro, en general, aproximadamente, según la misma patente
03
30-40bar
Sopro gana el juicio sobre el PET, según la patente estadounidense n.º 11.028.221 (2021)
¿Hacia dónde va el aire?
Como el aire da forma a la botella.
Dos patentes estadounidenses, una guía del Gobierno británico sobre transformadores de plásticos y la guía del Departamento de Energía de EE. UU. describen el aire de soplado y su coste.
Pré-forma
Calentada y luego soplada por el cuello de la botella
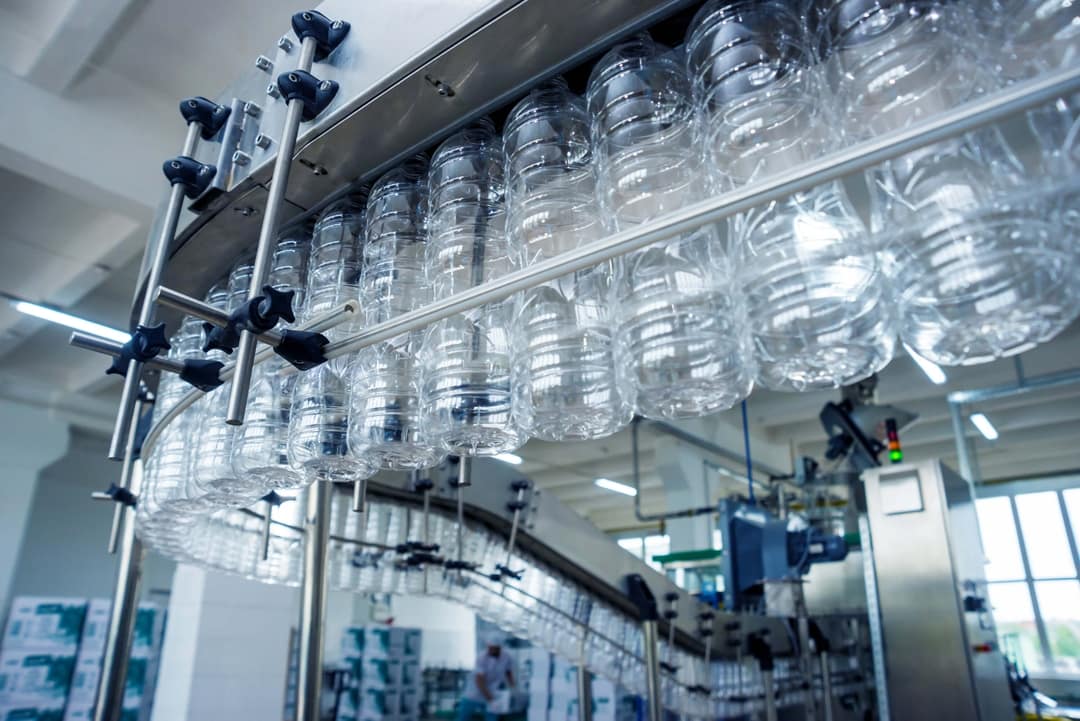
La preforma se calienta por encima de la temperatura de transición vítrea del material, se coloca en un molde y se sopla por el cuello con un fluido a presión, normalmente aire.
Paso 1
Pre-soplo
Presión baja, por lo general entre 5 y 7 bar; por sí sola, no basta para que el material se adhiera completamente a la pared del molde.
Paso 2
Sopro
Alta presión, por lo general entre 20 y 30 bar; el proceso descrito en la propia patente de 2018 utiliza una presión de soplado de 15 bar o más.
Otros procesos
De 4 a 10, y después de 30 a 40 bar
En la patente estadounidense n.º 11.028.221 (2021), se describe un soplo previo de entre 4 y 10 bar durante un tiempo de entre 0,15 y 0,6 s y un soplo final de entre 30 y 40 bar durante un tiempo de entre 0,3 y 2 s.
Energía
Un factor de producción costoso
Una guía del Gobierno británico de 1999 calificaba el aire de soplado como un factor de producción extremadamente costoso y recomendaba regular la presión al nivel mínimo necesario para garantizar el rendimiento de la máquina y la calidad del producto.
Compresión
Varias prácticas
La guía del DOE señala que se utilizan varias etapas de compresión, ya sea para mejorar la eficiencia a una presión determinada o para alcanzar presiones más altas.
Fuentes: patente estadounidense 9.969.118 B2 (2018) y patente estadounidense 11.028.221 B2 (2021), Google Patents; Programa de buenas prácticas en eficiencia energética del Reino Unido, Guía de buenas prácticas n.º 292, «Energía en el procesamiento de plásticos» (1999); guía del Departamento de Energía de EE. UU. y del Compressed Air Challenge (2016), sección 1.
Ar na garrafa
El aire de soplado entra en contacto con el interior del recipiente.
En el moldeo por soplado, el aire se inyecta directamente en la preforma, por lo que su calidad es un factor determinante para el producto.
Contacto
Se inyecta en la preforma
La preforma o el recipiente intermedio se sopla por el cuello con un fluido a presión, normalmente aire, para que el material se adhiera a la pared del molde.
Antes de elegir un compresor sin lubricante o con inyección de lubricante, se recomienda valorar detenidamente el uso final concreto, incluyendo el riesgo y el coste que supone la contaminación del producto.
Fuente: Compressed Air Challenge, Ficha informativa n.º 1 (mayo de 2026).
Caminhos
No requiere lubricante, de dos formas
El aire sin lubricante puede producirse con compresores sin lubricante o con compresores con inyección de lubricante que cuenten con equipos adicionales de separación y filtrado.
Fuente: Compressed Air Challenge, Ficha informativa n.º 1 (mayo de 2026).
Ninguna de las patentes establece una presión única para todas las líneas de PET. Fuentes: Google Patents; Compressed Air Challenge (2026).
Qué ofrecemos
Seco para la línea, almacenamiento a presión.
El folleto de Ultra Controlo asocia los productos ULTRADRY y ULTRASEC al sector del embalaje, y ULTRASEC al de los plásticos. Los depósitos de aire comprimido constituyen una línea general; el catálogo no menciona el moldeo por soplado de PET.
Fuentes: catálogo industrial 2026 de Ultra Controlo, pp. 17 y 21; folleto industrial de Ultra Controlo; ficha técnica de ULTRADRY.
Un único proveedor. Fabricación y asistencia técnica en Portugal.
Ultra Controlo es un fabricante portugués de sistemas de aire comprimido, vacío y gases técnicos, con 40 años de experiencia. Diseñamos, montamos y probamos en Portugal nuestros compresores, secadores y torres de carbón, y suministramos y prestamos asistencia técnica a cinco marcas asociadas.
Líneas propias
Compresores « ULTRASCREW », secadores «ULTRASEC» y «ULTRADRY» y torres de carbón activado «ULTRAK».
Mantenimiento preventivo y correctivo, recambios originales y asistencia de emergencia, a cargo de nuestro propio equipo.
Fuente: Catálogo Industrial 2026 de Ultra Controlo, pp. 3, 10, 16, 17 y 22.
Preguntas
Sopro de botellas de PET: preguntas y respuestas.
¿A qué presión se realiza el moldeo por soplado de botellas de PET?
La patente estadounidense n.º 9.969.118 (2018) indica una presión de preinsuflación de entre 5 y 7 bar aproximadamente y una presión de insuflación de entre 20 y 30 bar aproximadamente; la descripción de la patente estadounidense n.º 11.028.221 (2021) indica entre 4 y 10 bar y entre 30 y 40 bar para su proceso.
¿Se puede reducir la presión de soplado?
Una guía de buenas prácticas del Gobierno británico de 1999 dirigida a los transformadores de plásticos, elaborada en colaboración con la Federación Británica de Plásticos, recomendaba comprobar que la presión de soplado estuviera ajustada al nivel mínimo necesario para garantizar el rendimiento de la máquina y la calidad del producto.
¿El soplado de PET requiere aire libre de aceite?
El aire se inyecta directamente en la preforma. La ficha n.º 1 del Compressed Air Challenge (mayo de 2026) indica que el aire libre de lubricante puede proceder de compresores sin lubricación o de compresores con inyección de lubricante que cuenten con sistemas adicionales de separación y filtrado, lo cual debe sopesarse teniendo en cuenta el riesgo y el coste de la contaminación del producto.
¿Por qué los compresores de alta presión tienen varias etapas?
La guía sobre aire comprimido del Departamento de Energía de EE. UU. (2016) indica, en su descripción de los compresores de varias etapas, que se utilizan varias etapas de compresión, ya sea para mejorar la eficiencia a una presión determinada o para alcanzar presiones más altas.
¿Qué ofrece « Ultra Controlo » para el soplado de PET?
En su folleto se indica el secador por adsorción ULTRADRY, con una presión de trabajo de 4 a 16 bar g en la ficha técnica, y el secador frigorífico ULTRASEC para el envasado, así como el ULTRASEC para los plásticos; su catálogo incluye depósitos de aire comprimido de 11 a 48 bar, una gama general que no especifica su uso para el PET.
Las máquinas, las presiones de preinsoplo y de soplado, las botellas por hora y las horas de funcionamiento al día. Respondemos con el equipo adecuado.